衬氟防腐管道与设备:从 DN25 直管到 20 立方米储罐
DN25—DN600 常备基管衬里 3.8—4.5 毫米逐件 1.5 千伏针孔2026 年 10 月 14 日,白米镇厂区的 200 吨四柱压机完成第 412 根 DN300 衬氟直管的模压工序,这根管的衬里厚度做到 4.2 mm,比上一批的 3.8 mm 提高 0.4 mm。同一天,质检组把同一批 36 根管段推进试压台,1.5 kV 针孔试验与 1.6 MPa 水压保压 30 分钟同步做完。
车间的排产表按通径分区:DN25 至 DN200 走备库通道,7 个工作日发货;DN250 以上按图纸单件排产,15 至 20 个工作日。这样分的依据来自 2025 年的发货记录,常规规格占全年订单量的 78%,等待周期是客户最常问的第一个数字。
衬里工艺选型对照表
衬里材料选错,管件再厚也撑不过一个检修周期。下表按温度、负压、渗透、成本四个维度横排四种常用衬里,数据取自 2025 年 18 个项目的实际工况回访。
| 衬里工艺 | 温度范围 | 负压能力 | 渗透表现 | 相对成本 | 适用介质 |
|---|---|---|---|---|---|
| PTFE 模压 | −20 至 180 ℃ | −0.09 MPa 不鼓包 | 渗透率低,厚壁件需 4 mm 以上 | 基准价 1.00 | 盐酸、混酸、氯化液 |
| PFA 挤出 | −20 至 200 ℃ | −0.08 MPa | 渗透率最低,薄壁即可 | 基准价 1.35 | 高温酸、含氟介质 |
| FEP 衬里 | −20 至 150 ℃ | −0.06 MPa | 渗透率中等,易划伤 | 基准价 0.95 | 中等浓度酸碱 |
| PO 滚塑 | −10 至 95 ℃ | 不建议负压 | 渗透率较高,厚层补偿 | 基准价 0.55 | 常温稀酸、碱液 |
按上表,温度超过 150 ℃ 时 FEP 与 PO 直接排除,剩 PTFE 与 PFA 二选一,差价约 35%。这时要看管段寿命要求:设计寿命 10 年以上选 PFA,5 至 8 年且预算收紧选 PTFE 加厚到 4.5 mm。
负压工况的判断更直接,真空度超过 -0.06 MPa 时只有模压或等静压结构可靠,板衬与滚塑在负压下会在焊缝处鼓包。2025 年我们接到的 6 起返修案例中,4 起是负压工况用了板衬结构。
产能与检测的六个数字
这些数字对应车间台账与 2025 年出厂记录,不是行业平均值。需要原始记录可在询价时索取对应批次。
4.0mm直管默认衬里厚度,可做 3.8 至 4.5 mm
±0.5mm内径公差,每根附 12 点测厚记录
1.5kV出厂针孔试验电压,逐件扫描
26m12 立方米储罐焊缝总长,分瓣下料控制
0.29%2025 年 3840 根直管翻边返修率
12个月标准质保期,覆盖衬层鼓包与翻边渗漏
衬里六道工序
从基管验收到试验入库,六道工序在厂内闭环,不做外协转运。每道工序都有对应的记录点与判定标准。
01 基管验收
钢管进场测壁厚与椭圆度,壁厚公差按正负 10% 卡,DN300 管椭圆度不超过 1.2 mm。不合格的整批退回,2025 年退货 3 批共 46 根。
02 抛丸除油
抛丸到 Sa2.5 级,锚纹深度 40 至 70 微米,随后 4 小时内完成内壁除油。超时会二次氧化,衬层附着力下降约 15%。
03 衬里下料
PTFE 板按管径分瓣,DN200 以下 2 瓣、DN300 至 DN400 4 瓣、DN500 以上 6 瓣,搭接宽度统一 25 mm。
04 模压成型
200 吨四柱压机,温度窗口 370 至 380 ℃,上下加热板分区控温,温差不超过 3 ℃,单件保压 38 至 55 分钟。
05 法兰翻边
翻边宽度 12 mm,贴合间隙 0.3 mm 以内,翻边后车平密封面,平面度 0.1 mm,这是整根管最易渗漏的位置。
06 试验入库
逐件做 1.5 kV 针孔与 1.6 MPa 水压,保压 30 分钟;合格件标 12 个测厚点,随货附记录,进库按通径分四区码放。
六个典型工况下的实际表现
工况不同,选材与厚度就不同。以下六条来自 2025 至 2026 年的项目回访,写明介质、温度与运行时长。
氯碱一次盐水
介质含氯离子 180 g/L、温度 65 ℃,碳钢管年腐蚀速率超 0.6 mm。DN200 衬氟直管连续运行 26 个月,检修周期由半年延长到两年。
农药中间体
氯化母液 pH 低于 1,夹带 3% 固体。管段选 4.5 mm 加厚衬里,流速压到 1.8 m/s,2026 年上半年输送 4200 吨未磨穿。
湿法冶金
浸出液 95 ℃、硫酸 120 g/L,泵出口 0.8 MPa。DN100 按 PN16 配置,现场 1.6 MPa 试压 30 分钟压降为零。
烟气脱硫
脱硫塔浆液含固 15%,DN400 复式补偿器吸收 12 mm 瞬时位移,运行 14 个月波纹管无疲劳裂纹。
锂电材料
六氟磷酸锂产线要求金属离子析出量低于 5 ppb,管件内壁做镜面处理后再衬 PFA,避免金属接触介质。
海水淡化
浓盐水温度 40 ℃、含盐 7%,DN600 衬氟管段配 1.0 MPa 法兰,投用 18 个月未出现点蚀穿孔。
一份报价单的六项构成
同一张图纸,报价能差 40%,差别在六个成本项怎么算。我们把 DN200 衬氟直管(3 米定尺、4.0 mm 衬里、PN16)的成本结构摊开,方便对照别家报价单里的模糊条目。
| 成本项 | 内容 | 占比 | 议价空间 |
|---|---|---|---|
| 基管 | 20# 无缝钢管,壁厚 6 mm | 24% | 按吨价浮动,占大头但压不动 |
| 衬里材料 | PTFE 板 4.0 mm,含损耗 12% | 31% | 厚度每加 0.5 mm,此项涨约 8% |
| 加工工时 | 模压、翻边、车削三道工序 | 19% | 定尺从 2 米改 3 米,工时降 6% |
| 法兰与附件 | PN16 板式平焊法兰 2 片 | 11% | 改用锻造法兰此项涨 4% |
| 检测 | 针孔 + 水压 + 测厚记录 | 9% | 免检产品通常省掉这一项 |
| 包装运输 | 管口保护盖、木架、运费 | 6% | 跨省运输按里程浮动 |
六项里最容易被砍的是检测,占 9%。砍掉检测的管件出厂时看不出差别,投用 3 至 6 个月后针孔处开始渗漏,返修要拆管、换件、重新试压,一次返修成本约等于当初省下的检测费 4 倍。
基管占 24% 且随钢价浮动,谈价空间有限。真正能谈的是加工工时与定尺长度:把 2 米定尺改成 3 米,单根工时降 6%,DN300 管线对接点还能少三分之一,现场法兰与试压费用同步下降。
最近的八条记录
出厂检测、项目交付与工艺调整三类内容,按日期倒序。查看全部 15 条
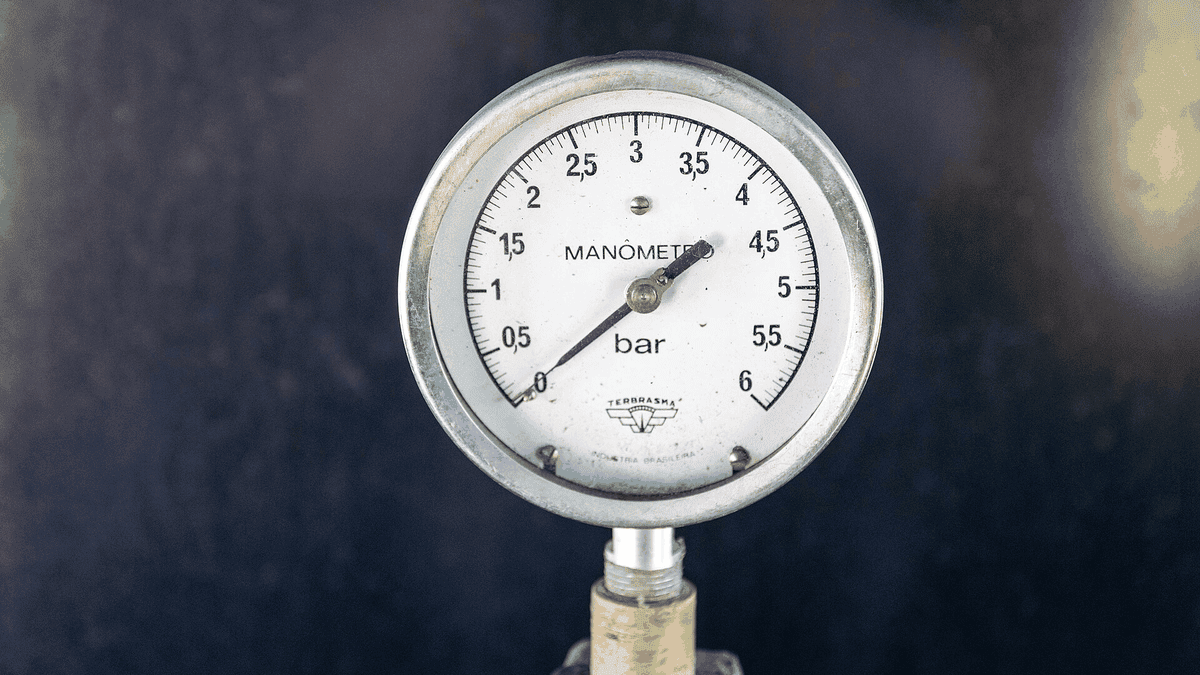
DN600 衬氟三通完成 1.6 MPa 水压试验,保压 30 分钟无渗漏
11 月 26 日,白米镇厂区完成一批 DN600 衬氟三通的出厂水压试验,1.6 MPa 保压 30 分钟压降为零,同步做 5 kV 火花试验,18 件全部合格。
12 月首批衬氟补偿器装箱发运,46 台分装 6 个木箱
12 月 18 日,46 台衬氟金属波纹补偿器完成装箱发运,规格覆盖 DN80 至 DN400,分装 6 个免熏蒸木箱,箱内加装波纹管支撑件防止运输变形。
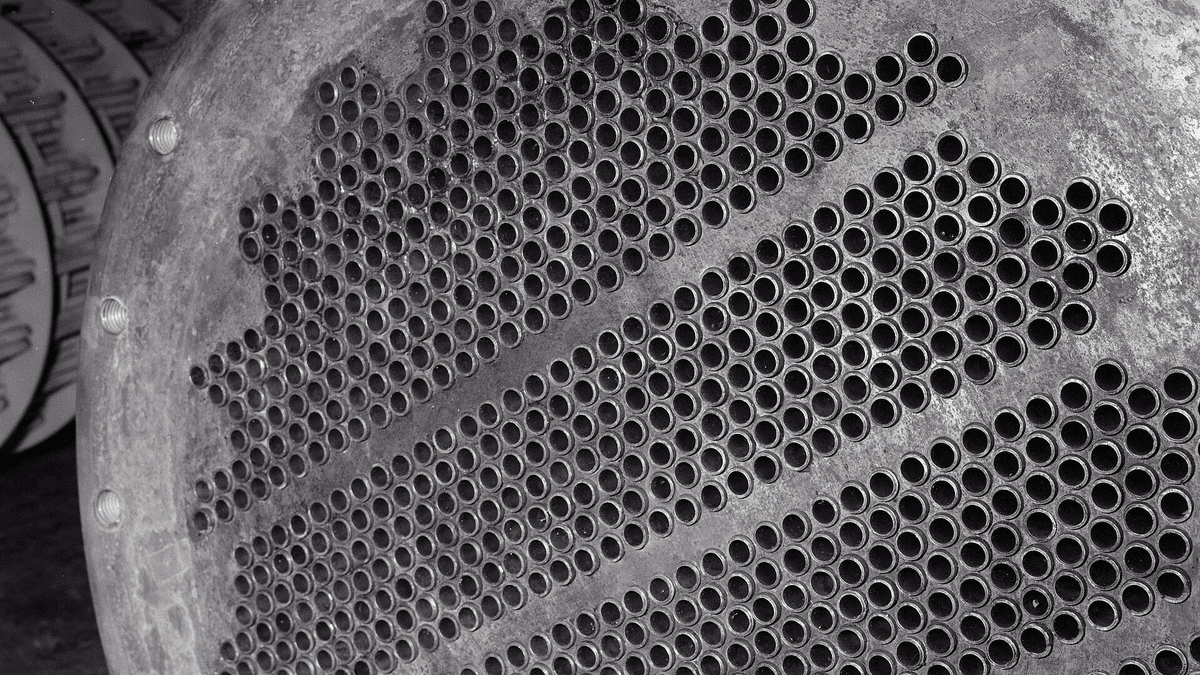
18 平方米管束式衬氟换热器交付安徽氯碱厂
1 月 9 日,一台 18 平方米管束式衬氟换热器完成出厂检验并发往安徽,管程 1.0 MPa、壳程 0.6 MPa,用于 32% 盐酸冷却段,设计出口温度 42 摄氏度。
节前完成 240 根衬氟直管入库,覆盖 DN80 至 DN300 四档规格
2 月 3 日,节前最后一批 240 根衬氟直管完成入库,DN80、DN100、DN150、DN300 各 60 根,逐根附内径实测记录。
衬里车间新增 200 吨四柱压机,衬里厚度上限提至 4.5 毫米
2 月 27 日,衬里车间完成一台 200 吨四柱压机安装调试,工作台面 1200×1200 毫米,衬里厚度上限由 4.0 毫米提升到 4.5 毫米,DN600 管件可整根压制。
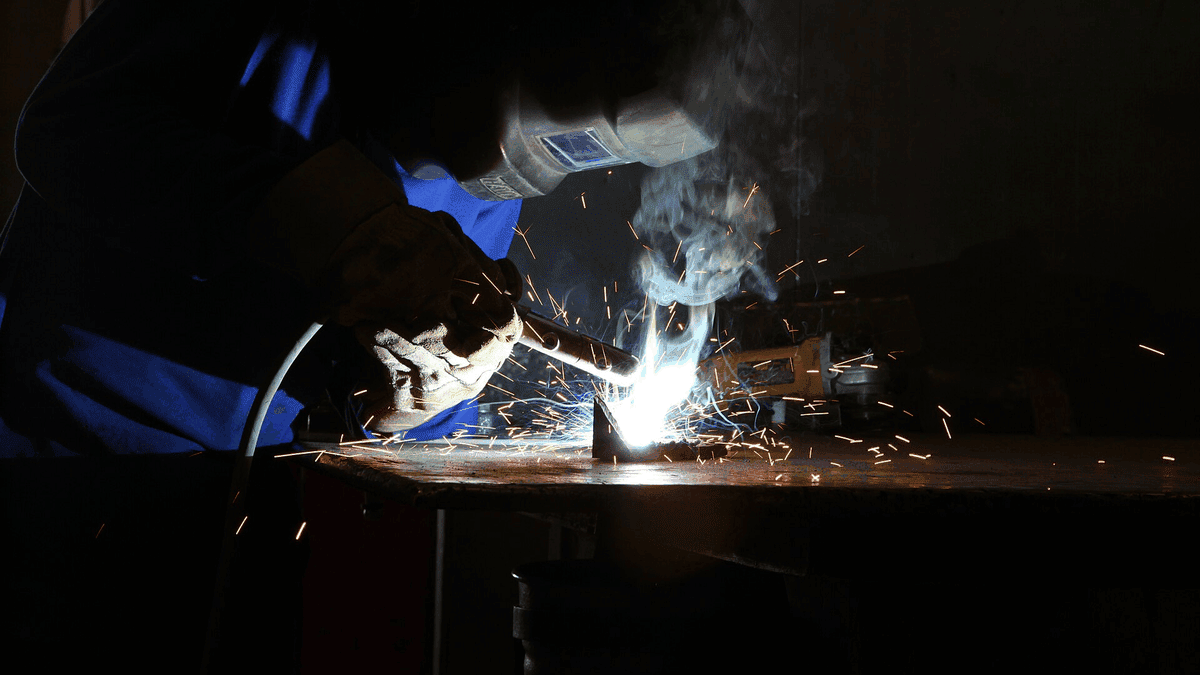
3 月 11 日通过 ISO 3834-2 焊接体系年度监督审核
3 月 11 日,第三方审核机构对焊接质量体系进行年度监督审核,抽查 12 份焊接工艺评定与 36 份焊工资格证,未开具不符合项,体系维持 ISO 3834-2 认证。
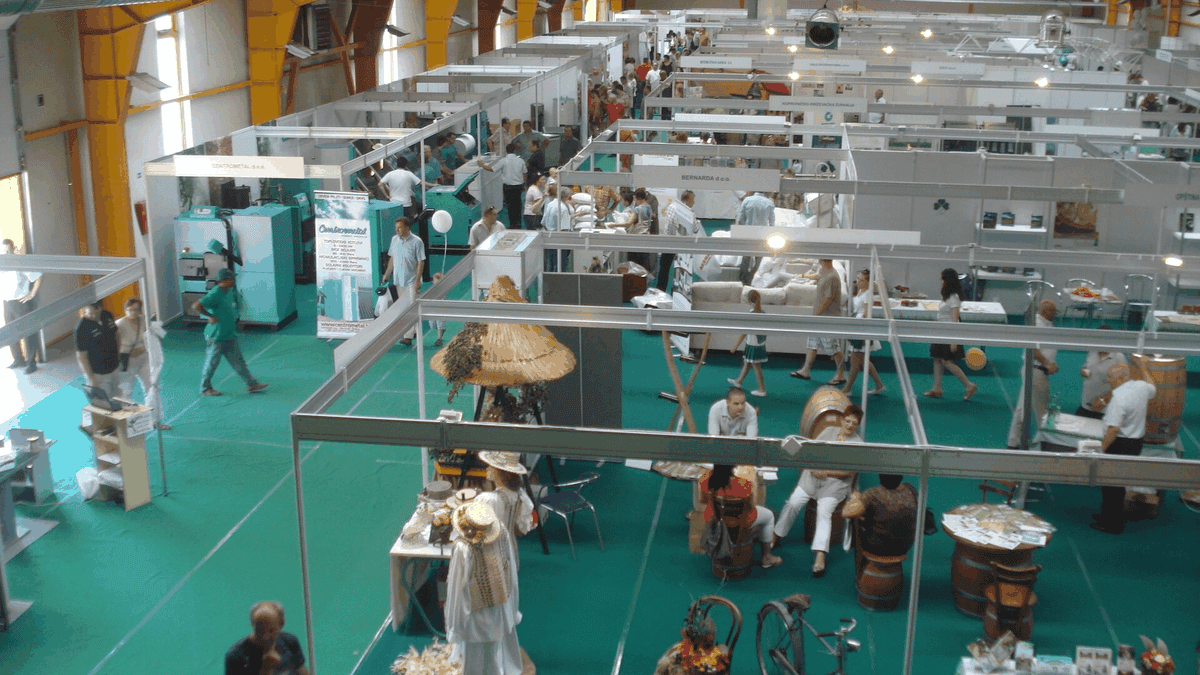
泰州化工装备展设 A27 展位,现场展示 6 类衬氟管件
4 月 8 日至 10 日,公司在泰州化工装备展设 A27 展位,现场陈列衬氟直管、三通、补偿器、软管、过滤器、盘管共 6 类实物,接待登记客户 87 家。
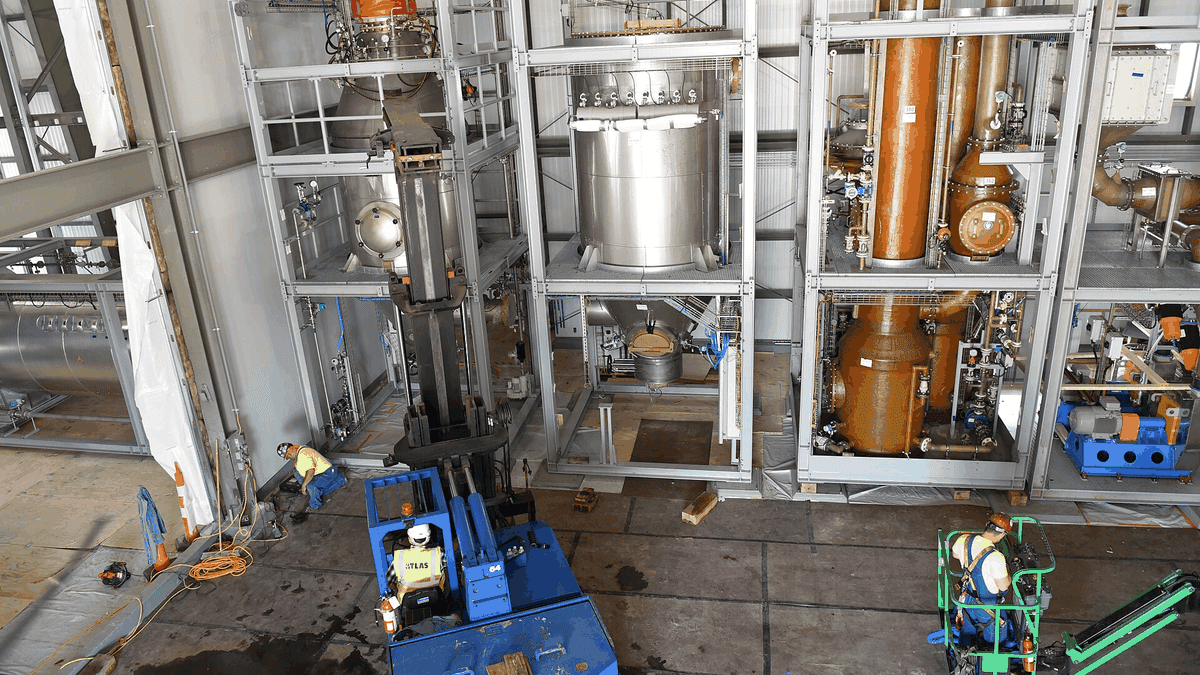
3 立方米衬氟反应釜搅拌轴动平衡实测 2.1 克
5 月 6 日,一台 3 立方米衬氟反应釜完成搅拌轴动平衡测试,转速 120 转每分钟下残余不平衡量 2.1 克,釜体 0.2 兆帕气密保压 30 分钟压降为零。
询价前常问的四个问题
答案里都带具体数字与判定条件,方便对照自己的工况。
- 衬氟管能用多少年?
- 按介质与温度分档。65 ℃ 以下的盐酸工况,4.0 mm PTFE 衬里实际使用寿命 8 至 12 年;温度超过 120 ℃ 或含固体颗粒冲刷,寿命降到 5 至 7 年。这个区间来自 2025 年 42 个项目的回访记录,不是理论值。
- 负压工况为什么不能用板衬?
- 板衬靠搭接焊封闭,焊缝在负压下承受的是拉应力。真空度超过 -0.06 MPa 时,焊缝处容易鼓包脱层。模压结构衬层与钢管整体贴合,-0.09 MPa 保压 2 小时不鼓包,这是我们做负压件的默认工艺。
- 交货期为什么 DN250 以上要 15 天?
- DN250 以上没有备库基管,需要按图采购钢管、单独开模压制。模具升温到 370 ℃ 需 4 小时,单件保压 45 至 55 分钟,加上翻边、试压、涂层,15 个工作日是压缩后的周期。
- 现场发现法兰渗漏怎么处理?
- 先判断是翻边损伤还是螺栓扭矩不足。翻边损伤需返厂重做,8 个工作日;扭矩不足按 180 N·m 分三次对角复紧即可。把件号报给我们,可调出该件的翻边记录与试压数据对照。